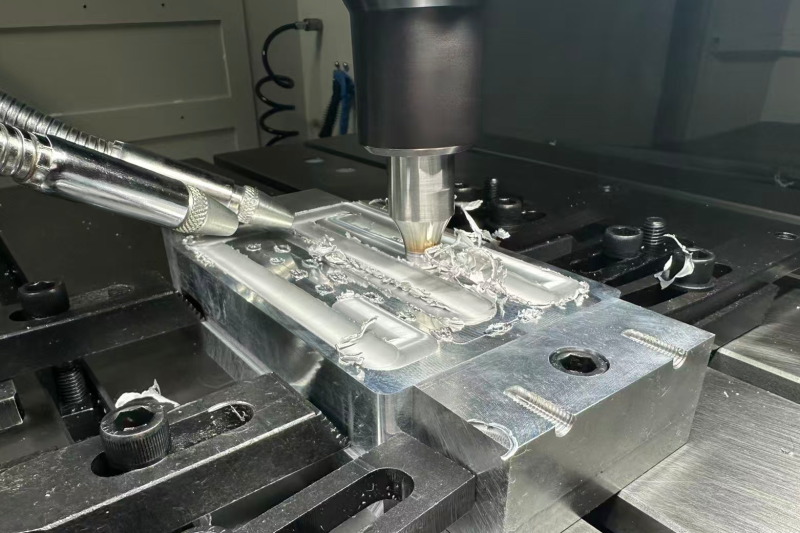
Tecnologia de adaptação para branqueamento e anodização de soldas FSW. A soldagem por fricção (FSW) é um processo de união no estado sólido consolidado. Caracterizada por soldagem sem fusão, porosidade e fissuras nulas e deformação mínima da peça, é amplamente adotada na produção em massa de peças estruturais de liga de alumínio para novas energias e componentes de placas de refrigeração líquida de liga de alumínio . No entanto, padrões contínuos de faixas brancas tendem a se formar nas soldas FSW durante o processamento real. Esse defeito superficial torna-se mais severo após a anodização subsequente, resultando em diferenças de cor inconsistentes nas peças e reduzindo diretamente o rendimento do produto. Para resolver defeitos superficiais práticos na produção em massa, este artigo analisa sistematicamente o mecanismo de formação do branqueamento em soldas FSW de liga de alumínio sob três perspectivas: fenômeno, causas raízes e contramedidas, com base na experiência de produção em campo. Ele esclarece a correlação entre os processos de anodização e os defeitos de diferença de cor da solda e estabelece uma solução de processo completa que abrange a otimização dos parâmetros de soldagem, o pré-tratamento pós-soldagem, o ajuste dos parâmetros de anodização e o retrabalho CNC de precisão. Este trabalho fornece orientações práticas para o controle de qualidade da anodização em peças de liga de alumínio soldadas por fricção.
1. Defeito de branqueamento em soldas de soldagem por fricção
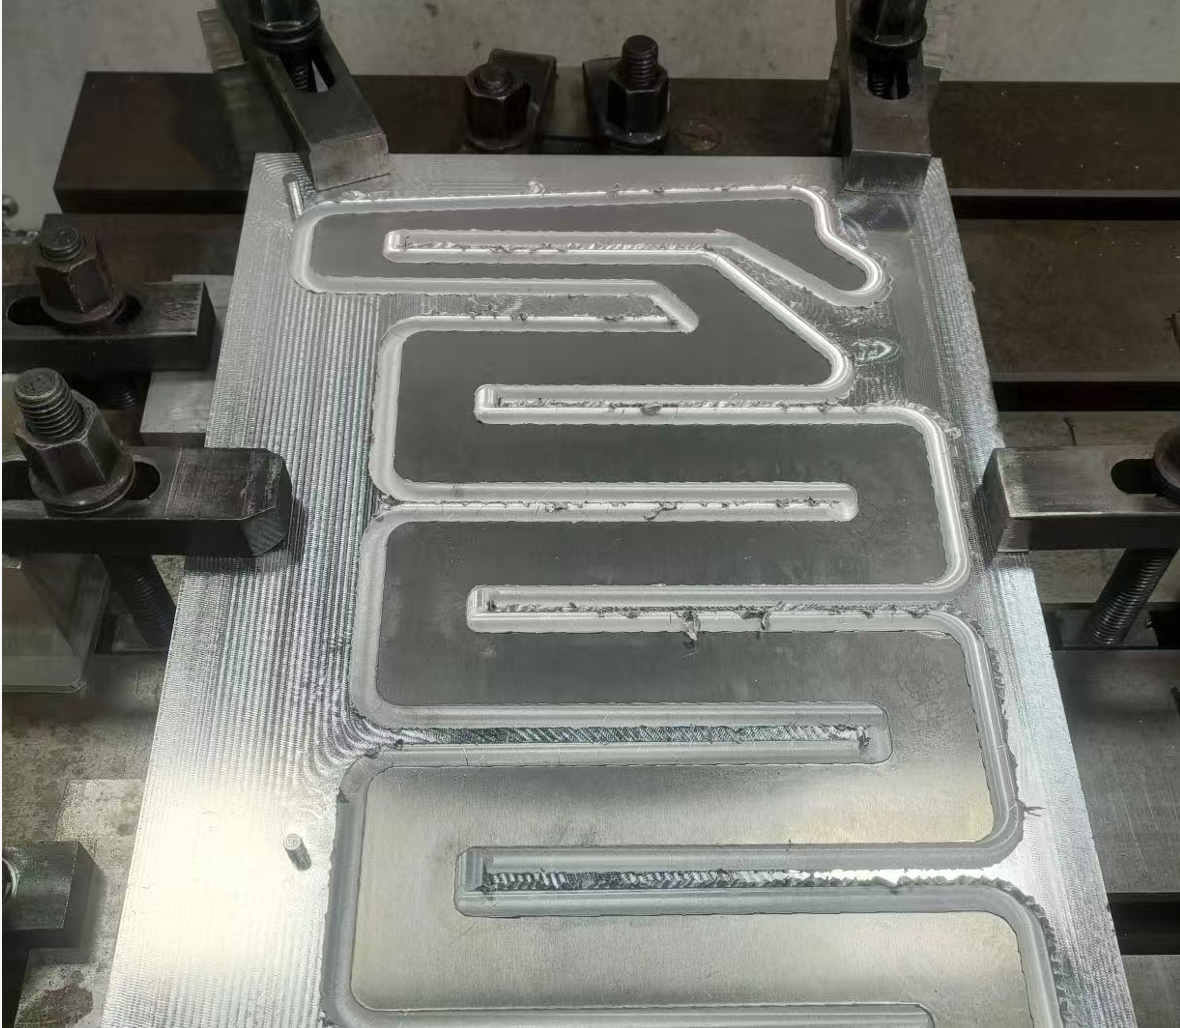
Após o processamento de peças de liga de alumínio por soldagem por fricção , frequentemente aparecem marcas contínuas brancas ou branco-acinzentadas ao longo do caminho da solda traçado pela ferramenta de agitação, criando um forte contraste visual com o metal base. Observações de produção em campo comprovam que esse esbranquiçamento não é apenas sujeira superficial ou resíduo de usinagem. Ele se apresenta principalmente de duas formas e atua como o principal fator desencadeante da coloração irregular da solda após a anodização. Antes de qualquer pós-processamento após a soldagem, a superfície da solda é coberta por uma película branca fosca com distribuição localizada irregular e sem brilho metálico. A superfície é lisa ao toque, sem saliências, mas apresenta uma significativa diferença de cor em relação à zona brilhante do metal base.
Essa camada branca, pouco estruturada e fracamente aderida, forma um defeito superficial raso gerado pela forjagem em alta temperatura durante a soldagem por fricção com pino rotativo (FSW). Ela ocorre em praticamente todas as peças de liga de alumínio soldadas por FSW, com diferentes graus de severidade determinados pelos parâmetros de soldagem. Esse esbranquiçamento resulta de uma microestrutura interna irregular na zona de solda, e não de contaminantes superficiais, representando um defeito estrutural de cor e um dos problemas estéticos mais difíceis de eliminar completamente na produção em massa. Do ponto de vista do desempenho do produto, o esbranquiçamento da solda por FSW é apenas uma falha estética que não compromete a resistência mecânica da solda, a estanqueidade da peça ou a vida útil geral. No entanto, na fabricação de dissipadores de calor de precisão e componentes estruturais expostos com padrões de aparência rigorosos, esse defeito torna os produtos inadequados, representando um gargalo crucial que reduz o rendimento da produção em massa de peças de liga de alumínio anodizadas soldadas por FSW.
2. Mecanismo de formação do branqueamento da solda
Ao contrário do escurecimento por oxidação e dos defeitos de inclusão de escória na soldagem por fusão convencional, o esbranquiçamento da solda é um problema exclusivo da soldagem por fricção no estado sólido. Combinando características metalográficas e condições reais de produção, esse defeito origina-se principalmente da oxidação em alta temperatura na camada superficial da solda, da segregação de fases precipitadas da liga e da evolução microestrutural diferenciada em diversas zonas da solda. Além disso, o processo de anodização amplifica ainda mais os defeitos de diferença de cor originais. O mecanismo de formação detalhado é descrito a seguir.
2.1 Formação de camada de alumina porosa via oxidação por fricção em alta temperatura
A soldagem por fricção utiliza o calor gerado pelo atrito rotacional da ferramenta de agitação para unir ligas de alumínio em estado plástico, mantendo as temperaturas de soldagem abaixo do ponto de fusão da liga. Durante a soldagem, o metal da superfície da solda permanece plástico em altas temperaturas por um longo período, reagindo completamente com o ar para formar uma película de alumina porosa e solta. Ao contrário da película de óxido nativa e densa no metal base, essa película de óxido transitória formada durante a soldagem apresenta espessura irregular, estrutura frouxa e baixa adesão ao substrato, resultando em fraca reflexão da luz e listras brancas visíveis macroscopicamente. A intensidade do branqueamento é diretamente determinante: maior velocidade de rotação, menor velocidade de deslocamento da ferramenta de soldagem e maior tempo de exposição a altas temperaturas agravam a oxidação superficial e aumentam a espessura da camada branca. Além disso, a abrasão prolongada da ferramenta de agitação libera minúsculos fragmentos duros de ferro e tungstênio, que se misturam à superfície da solda e pioram os defeitos superficiais irregulares de coloração branco-acinzentada.
2.2 Manchas de cor causadas por aglomeração e segregação de fases de reforço da liga
As ligas de alumínio 6061 e 6063, produzidas em massa, pertencem à série Al-Mg-Si, com precipitados de Mg₂Si uniformemente dispersos no metal base para garantir as propriedades básicas do material. O calor intenso localizado proveniente da soldagem por fricção com pino rotativo (FSW) interrompe completamente a distribuição uniforme das fases da liga na solda e na zona termicamente afetada. Sob alta temperatura, os precipitados finos de Mg₂Si no interior da solda engrossam rapidamente, aglomeram-se e acumulam-se em grande quantidade na superfície da solda, enquanto os precipitados no metal base permanecem finos e uniformemente distribuídos. As zonas enriquecidas com precipitados apresentam um desempenho de reflexão de luz distinto em comparação com a matriz de alumínio puro, formando marcas brancas regulares na superfície da peça. Esta é a principal razão pela qual o branqueamento é mais severo na zona termomecanicamente afetada no lado de avanço das soldas FSW.
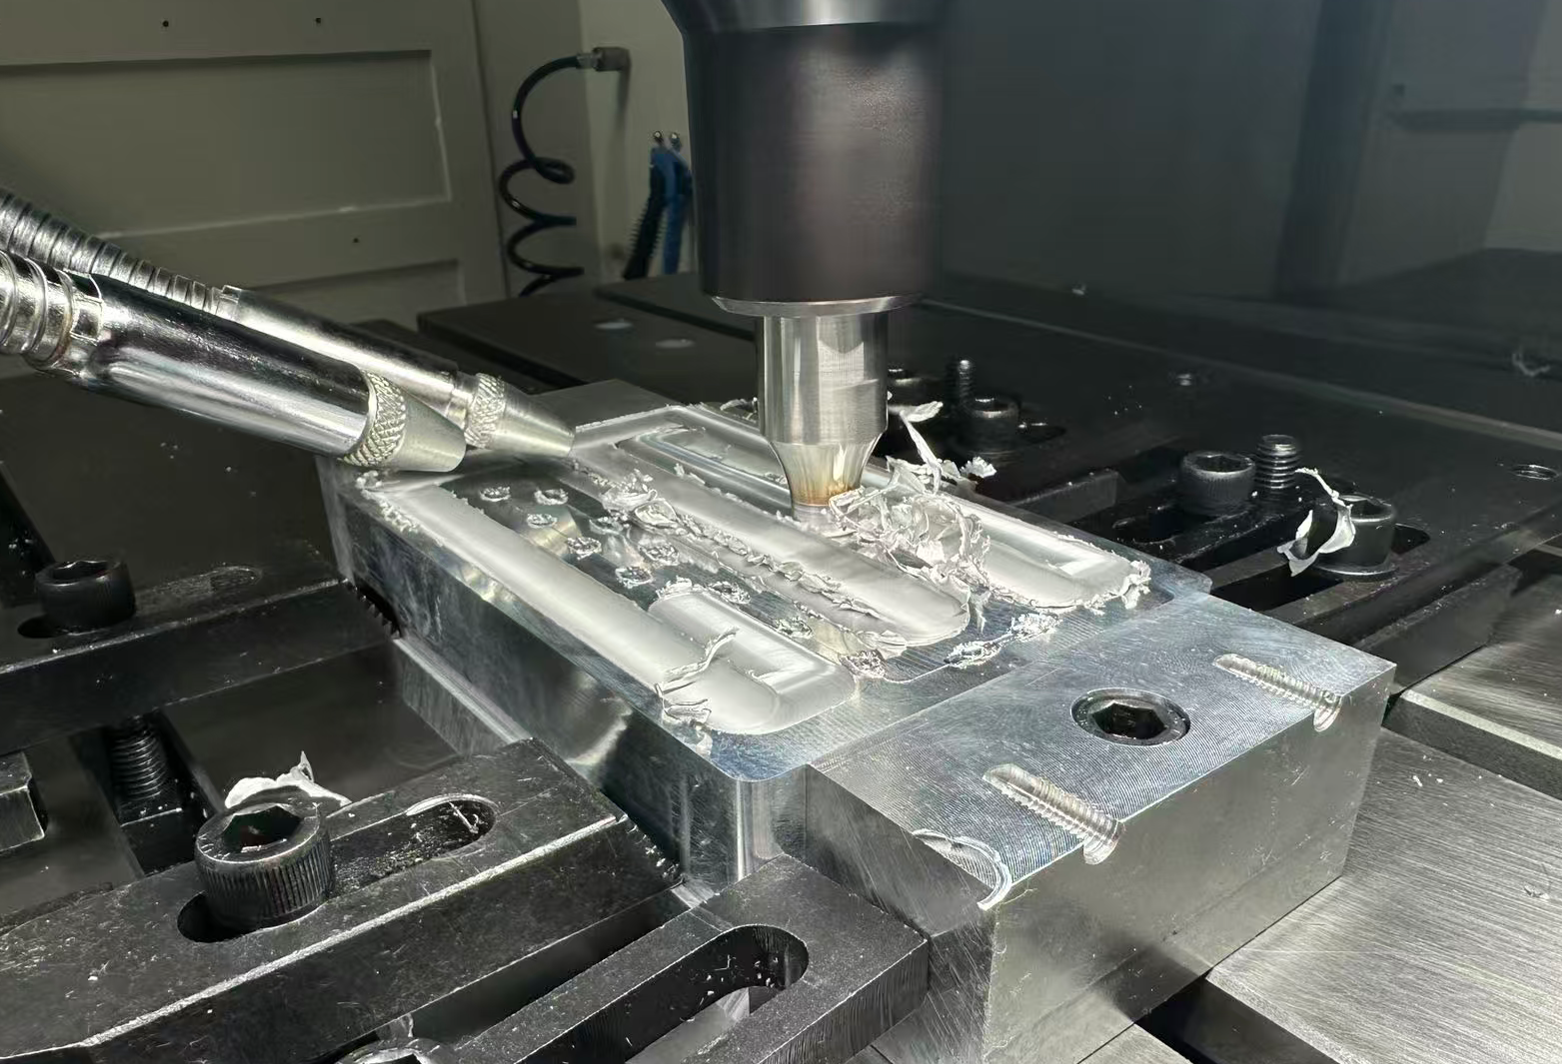
3. Soluções de Otimização de Processos e Tratamento de Defeitos no Local
3.1 Otimização dos parâmetros de soldagem para reduzir defeitos na origem
3.2 Pré-tratamento fino pós-soldagem para remoção completa da camada branca superficial
3.3 Ajuste do processo de anodização para atenuar a diferença de cor estrutural
4. Conclusões e recomendações para aplicação em produção em massa